Bağlantıyı delikten önce çözün
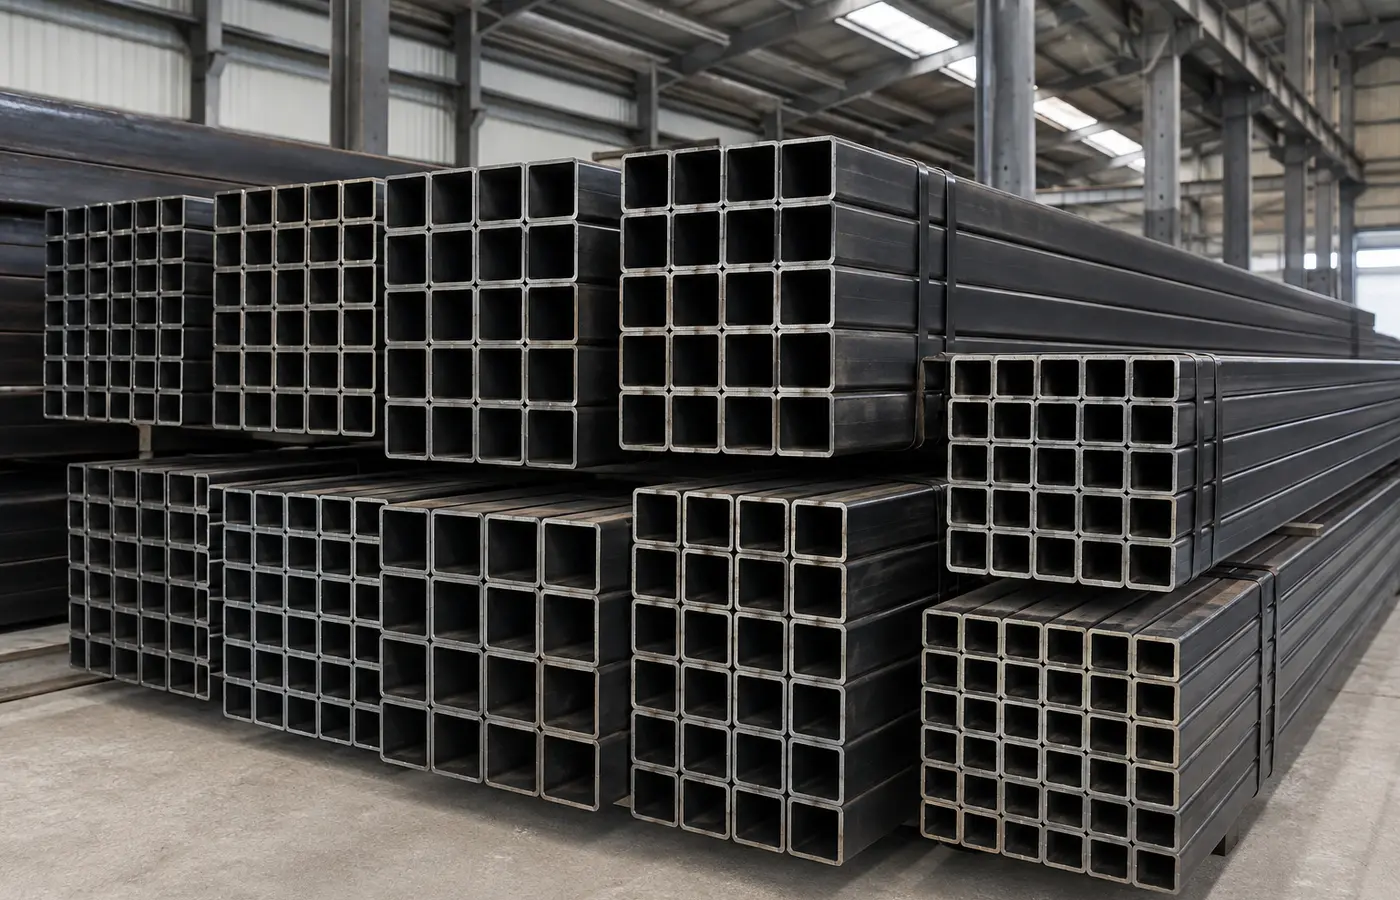
Kare veya dikdörtgen kutu profile delik açmak kolay görünse de bağlantının davranışı yalnız matkap çapıyla belirlenmez. Yükün yönü, civatanın kesme mi çekme mi taşıdığı, profil cidar kalınlığı, deliklerin kenara ve birbirine uzaklığı, karşı yüzde somuna erişim ve bağlantı levhasının rijitliği birlikte değerlendirilir. Steel Tube Institute, içi boş yapısal kesitlerde boydan boya civata, kör bağlantı elemanı, kaynaklı saplama ve akış delmeli bağlantı gibi farklı seçenekler bulunduğunu; seçimin hesap ve erişim koşullarına bağlı olduğunu açıklar. Taşıyıcı bir birleşimde delik düzenini atölyede tahmin etmeyin; proje mühendisi tarafından verilen detayı uygulayın.
Önce bağlantının sökülebilir olup olmayacağını, civata başı ile somunun hangi taraftan tutulacağını ve montaj aletinin gerçekten sığıp sığmadığını kontrol edin. Kapalı profilin içine anahtar ulaşılamıyorsa standart somunu sonradan yerleştirmek mümkün olmayabilir. Profili rastgele yarıp erişim oluşturmak kesiti zayıflatır ve korozyon için açık kenar bırakır. Kör bağlantı elemanı veya özel iç takviye düşünülüyorsa ürünün kapasitesi, montaj aparatı, profil kalınlığı ve kenar mesafesi üretici dokümanı ile mühendislik hesabında doğrulanmalıdır.
Referans yüzü, ekseni ve parça yönünü sabitleyin
Delik merkezlerini her yüzden ayrı ayrı ölçmek, özellikle dikdörtgen profilde karşılıklı deliklerin kaçmasına yol açar. Bir ana referans yüzü ve bir uç referansı belirleyin; tüm ölçüleri bu iki çizgiden aktarın. Parçanın üst-alt, iç-dış ve montaj yönünü silinmeyecek fakat kaplamaya zarar vermeyecek biçimde işaretleyin. Birden fazla profil hazırlanacaksa parça numarası ile delik şablonunu eşleştirin. Kaynaklı kapak, taban levhası veya köşe birleşimi varsa kaynak çekmesini de montaj sırasına dahil edin.
Boydan boya civatada iki cidardaki deliklerin aynı eksende olması gerekir. Bir yüzü delip diğer yüzü yalnız matkabın çıkışına bırakırsanız ince cidar esneyebilir, uç sapabilir ve çıkış çapaklı olabilir. Uygun bir mastar, matkap sehpası veya iki yüzden kontrollü işaretleme tekrarlanabilirliği artırır. Merkez zımbası kullanılacaksa darbe, ince cidarı içeri göçertmeyecek kadar kontrollü olmalıdır. İlk parçayı bütün seri için şablon kabul etmeden önce levha, pul ve civata ile kuru montaj yaparak ekseni doğrulayın.
Kenar mesafesini ve delik aralığını proje belirlesin
Delik profil ucuna, köşe yarıçapına veya başka bir deliğe yaklaştıkça kullanılabilir net kesit ve yerel taşıma davranışı değişir. CIDECT’in içi boş kesit bağlantı kılavuzları, kare ve dikdörtgen profillerde birleşim davranışının geometri ile cidar özelliklerine bağlı olduğunu vurgular. Bu nedenle tüm işler için geçerli tek bir ‘iki çap yeterlidir’ kuralı vermek doğru değildir. Civata sınıfı, delik tipi, çelik kalitesi, gerçek cidar kalınlığı, yük yönü ve bağlantı levhası hesaba katılmalıdır.
Taşıyıcı olmayan bir atölye çerçevesinde bile deliği köşe radyüsüne bindirmeyin ve dar bir metal şeridi delikler arasında bırakmayın. Slot delik, büyük toleranslı delik veya sahada büyütülmüş delik montajı kolaylaştırıyor gibi görünse de bağlantının kayma ve yataklama koşullarını değiştirir. Projede izin verilmemiş deliği taşlama taşıyla uzatmak yerine parçayı yeniden ölçün ve uygunsuzluğu sorumlu teknik kişiye bildirin.
Profili sabitleyin, dönen parçayı elle tutmayın
Delme sırasında kapalı profil matkap ucuna takılıp dönebilir. OSHA’nın matkap tezgâhı rehberi, iş parçasının tezgâha kelepçeyle sabitlenmesini ve operatörün parçayı eliyle tutmamasını ister. Uygun V yatak, paralel takoz veya geniş yüzeyli kelepçe kullanın; sıkma kuvvetini ince cidarı ezecek tek noktaya vermeyin. Profilin uzun ve ağır ucu tezgâh dışında kalıyorsa ayrıca destekleyin.
Dönen mil, mandren ve talaş yakınında gevşek kıyafet, takı veya serbest saç bulundurmayın. OSHA, uçan parçacık tehlikesinde yan korumalı uygun göz koruması kullanılmasını da şart koşar. Makine koruyucularını yerinde tutun; ayar, ölçüm, talaş temizleme ve uç değişimini mil tamamen durduktan ve gerekli enerji kesme adımları uygulandıktan sonra yapın. Talaşı elinizle veya basınçlı havayla çevreye savurmak yerine uygun fırça ya da talaş kancasıyla güvenli biçimde uzaklaştırın.
Uç, devir ve ilerlemeyi cidara göre ayarlayın
Keskin ve çelik delmeye uygun matkap ucu seçin. Kör uç daha fazla baskı ister, ısı üretir ve ince cidarı delmek yerine bükebilir. Küçük bir kılavuz delik gerekiyorsa nihai deliğin eksenini bozmayacak çap ve sıra kullanılmalıdır; çok büyük çap atlamaları ucu yakalatabilir. Kesme hızı, ilerleme ve kesme sıvısı profil malzemesi, kaplaması, uç tipi ve makineye göre belirlenir. Rastgele yüksek devir; mavileşmiş kenar, erken uç aşınması ve düzensiz delik oluşturabilir.
Uç çıkış yüzüne yaklaşırken beslemeyi kontrol edin; ani kavrama hem çapak hem de iş parçasının dönme riskini artırır. Boydan boya delikte uzun ucu iki cidardan tek seferde zorlamak yerine tezgâh düzeni ve tolerans gereğine göre pilot, mastar veya iki taraftan işleme yöntemi seçilebilir. Ancak iki taraftan delmede merkezlerin birleşmesi şarttır. Yağ veya soğutucu kullanılıyorsa boya, galvaniz ve sonraki kaplama sistemiyle uyumluluğunu kontrol edin; delik çevresinde kalan yağı kaplama onarımından önce tamamen temizleyin.
İnce cidarı sıkma kuvvetiyle ezmeyin
Boydan boya civata sıkıldığında baş ve somun iki karşı cidarı birbirine çekmeye çalışır. İnce cidarlı profil, kontrolsüz tork altında içeri göçebilir; yüzey düzlüğü bozulur, kaplama çatlar ve bağlantı öngörülen temasını kaybeder. Steel Tube Institute, boydan boya civatalarda içi boş kesit duvarının özel yataklama ve sınır durumlarının tasarımda kontrol edilmesi gerektiğini belirtir. Bu nedenle yalnız geniş pul eklemek her bağlantıyı güvenli hâle getirmez.
Projede iç burç, ezilme önleyici boru parçası, takviye levhası veya özel bağlantı elemanı tarif edilmişse malzeme, boy ve kaynak detayını değiştirmeyin. Burç iki cidar arasında düzgün oturmalı; kısa burç sıkmada ezilmeyi engellemez, uzun burç ise parçaların oturmasını bozabilir. Civata çapını büyütmek veya daha yüksek sınıfa geçmek, profil cidarının kapasitesini otomatik olarak artırmaz. Sıkma yöntemi ile hedef değer; civata, somun, pul, yağlama durumu ve proje şartnamesine göre belirlenmelidir.
Çapağı alın ve koruyucu yüzeyi geri kurun
Delik ağzındaki çapak, pulun düz oturmasını engeller ve montaj personelini kesebilir. Çapağı yalnız sivri kenarı kaldıracak kadar alın; deliği pah açarak büyütmeyin veya ovalleştirmeyin. İçeride kalan keskin halka, boydan boya civatanın geçişini ve burcun oturmasını bozabilir. Profil içindeki talaş nem tutabilir, kaplama yüzeyini çizebilir ve kapalı üründe ses yapabilir. Parçayı güvenli biçimde yönlendirip vakum, mıknatıs veya uygun temizleme yöntemiyle talaşı çıkarın.
Delme işlemi boya, astar veya galvaniz kaplamayı keser ve çıplak çelik kenarı açığa çıkarır. Onarım yöntemini kaplama üreticisinin talimatı ve maruz kalma ortamına göre seçin. Gevşek kaplamayı, yağı ve talaşı temizleyin; uyumlu astar veya onarım kaplamasını belirtilen yüzey hazırlığı ve kuru film koşullarında uygulayın. Açık havada suyun profil içine girebileceği detayları yalnız mastikle gizlemeyin; drenaj, uç kapama ve havalandırma çözümü proje ile birlikte düşünülmelidir.
İlk bağlantıyı kontrol edip sonra seri üretin
İlk parçayı gerçek levha, civata, pul, somun ve varsa burçla kuru monte edin. Civatanın zorlanmadan geçtiğini, baş ile pulun tam yüzeye bastığını, karşı yüzün göçmediğini ve alet erişiminin yeterli olduğunu kontrol edin. Delik çapını ve merkez konumunu uygun ölçü aletiyle kaydedin. Civata deliğe ancak çekiçle giriyorsa hizasızlığı sıkma kuvvetiyle düzeltmeye çalışmayın. Parçayı ayırıp mastar, tezgâh ayarı veya kesim doğruluğundaki nedeni bulun.
Seri imalatta periyodik olarak delik merkezini, çapı, iki yüzün eksenini, çapak durumunu ve yüzey onarımını denetleyin. Teslim kaydında profil ölçüsü ve cidarı, parça numarası, delik planı revizyonu, bağlantı elemanı tanımı, uygulanan sıkma yöntemi ve kaplama onarım ürünü yer alsın. Bu rehber genel imalat kontrolü içindir; taşıyıcı çelik bağlantının kapasitesi sahada gözle belirlenemez. Nihai delik düzeni, bağlantı elemanı, burç veya takviye ve sıkma şartı sorumlu mühendis ile güncel proje dokümanından alınmalıdır.