Siparişi yalnız toplam metrekareyle tanımlamayın
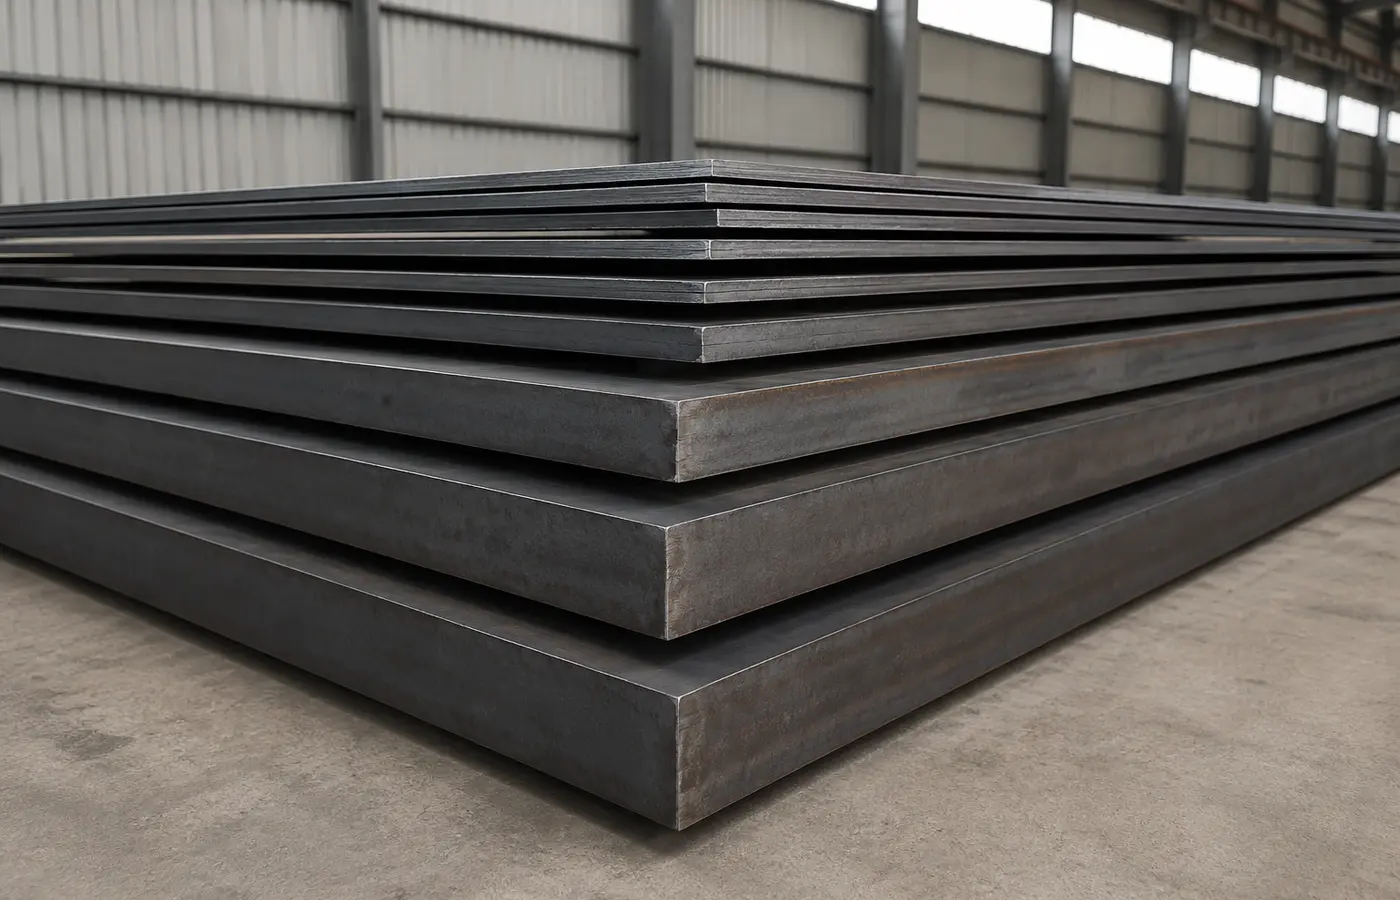
Sac ihtiyacını yalnız toplam alan üzerinden hesaplamak, aynı metrekareye sahip fakat farklı kalınlık, kalite, yüzey ve levha ölçülerini birbirine karıştırabilir. Her kalem için malzeme türünü, standardı veya kaliteyi, nominal kalınlığı, levha eni ve boyunu, adedi, yüzey durumunu, kesim şeklini ve teslim biçimini ayrı yazın. Siyah sac, HRP ve DKP benzer geometrik hesapla tartılsa da üretim biçimleri, yüzeyleri ve kullanım beklentileri aynı değildir.
Önce bitmiş parça listesini oluşturun; sonra parçaları stok levhalara yerleştirin. Böylece satın alınacak levha sayısı, yalnız parçaların alan toplamından değil gerçek yerleşimden çıkar. Delik, kanal, büküm, kaynak ağzı, hadde yönü, görünür yüz ve çizilmeye karşı koruma gibi gereksinimleri kesimden önce iş emrine bağlayın. Güvenlik açısından kritik parçaların kalite ve ölçü kararını güncel proje ile yetkin teknik sorumlu doğrulamalıdır.
Teorik ağırlığı birim sistemiyle birlikte hesaplayın
Dikdörtgen bir çelik levhanın teorik kütlesi hacim ile yoğunluğun çarpımıdır: en × boy × kalınlık × yoğunluk. SSAB, tipik sıcak haddelenmiş yapı çeliği için 7.850 kg/m³ yoğunluk verir; BlueScope da levha kütlesini yoğunluk × en × boy × kalınlık biçiminde hesaplar. Tüm boyutları metreye çevirirseniz sonuç kilogram çıkar. Örneğin 1 × 2 × 0,005 m levha, 7.850 kg/m³ kabulüyle teorik olarak 78,5 kg'dır.
Pratikte milimetreyle çalışırken kilogram hesabı için en(mm) × boy(mm) × kalınlık(mm) × 0,00000785 kullanılabilir. Ancak bu değer satın alma ve kaldırma planına yardımcı olan teorik sonuçtur; gerçek tartı değildir. Çeliğin gerçek kimyasal bileşimi, hadde toleransı, yüzey kaplaması, desen, kenar ve ölçü sapmaları kütleyi değiştirebilir. Fatura, nakliye veya kaldırma sınırı için gerekiyorsa doğrulanmış kantar verisini ve tedarikçi belgesini esas alın.
Nominal ölçü ile gerçek ölçüyü ayırın
Siparişte yazan 2 mm kalınlık, her noktada matematiksel olarak tam 2,000 mm ölçüleceği anlamına gelmez. Üretim standardı; kalınlık, en, boy, düzlemsellik ve kenar için izin verilen toleransları tanımlar. ArcelorMittal'in EN 10051 dönüşüm ve tolerans tabloları, sıcak haddelenmiş levhalarda en ve boy toleranslarının ürün boyutuna ve kenar durumuna göre değiştiğini gösterir. Bu nedenle hesapta kullanılan nominal ölçü ile kabul kontrolünde ölçülen gerçek değeri ayrı kaydedin.
Hassas kutu, pano, lazer kesim veya büküm işinde yalnız 'standart sac' yazmak yeterli değildir. Kabul edilecek kalınlık aralığı, düzlemsellik, yüzey ve kenar şartını sipariş öncesinde belirtin. Mikrometre veya kumpasla yapılacak ölçümde cihaz uygunluğu, ölçüm noktası ve kenardan uzaklık kullanılan standarda göre seçilmelidir. Tek noktadaki ölçümü bütün levhanın kesin değeri saymayın; şüpheli durumda paket etiketi ve teknik belgeyle birlikte örnekleme planı uygulayın.
Kesim listesini üretim sırasına göre kurun
Kesim listesinde her parçaya benzersiz kod verin; adet, bitmiş ölçü, malzeme, kalınlık, tolerans, referans yüz ve sonraki işlemi aynı satırda gösterin. Parçanın sağ-sol yönü, damar veya hadde yönü, görünür yüzü ya da büküm çizgisi önemliyse çizimde açıkça işaretleyin. Benzer ölçülü parçaların yalnız adıyla ayrılması, seri kesimde karışıklık yaratır. İlk parçayı ölçüp onaylamadan bütün levhaları kesmeyin.
Kesme genişliği, kenar düzeltme, çapak alma, termal etkilenmiş bölge, delik başlangıcı ve tutma payı stok yerleşiminde hesaba katılmalıdır. Giyotin, lazer, plazma ve testere aynı kerf ve kenar davranışına sahip değildir. Makinenin gerçek kabiliyetini, malzeme kalınlığını ve operatörün güvenli bağlama ihtiyacını dikkate alın. Kesim planını yalnız ekranda en sıkı yerleşime göre değil, parçaların güvenle alınabileceği ve izlenebileceği sıraya göre tamamlayın.
Fireyi tek yüzdeyle tahmin etmeyin
Fire; parçalar arasındaki boşluk, levha kenarı, kesme yolu, kusurlu bölge, numune, ilk parça kontrolü ve kullanılmayacak küçük artıkların toplamıdır. Her iş için değişmeyen bir yüzde eklemek bazen fazla stok, bazen eksik malzeme doğurur. Önce parçaları gerçek levha ölçüsüne yerleştirin; kullanılabilir alan, zorunlu boşluklar ve makine sınırları görüldükten sonra net levha adedini belirleyin.
Kalan parçaları otomatik olarak hurda saymayın. Tekrar kullanılabilecek artıkları malzeme türü, kalite, kalınlık, en, boy ve tarih ile etiketleyin; fakat işaretsiz parçayı belgeli stok gibi kullanmayın. Fire oranını iş sonunda planlanan ve gerçekleşen değer olarak kaydetmek sonraki teklifleri iyileştirir. Kusurlu kesim, yanlış yön ve kayıp parça gibi süreç hatalarını normal geometrik fire içinde gizlemeyin; nedenlerini ayrı izleyin.
Paket ağırlığını kaldırma planına bağlayın
Teorik toplam ağırlığı levha adediyle çarpıp paket, palet, ayırıcı ve koruma malzemesini ayrıca değerlendirin. Vinç, forklift, sapan, mıknatıs veya vakumlu kaldırma ekipmanının kapasitesi yalnız toplam kiloya göre seçilmez; levha boyutu, ağırlık merkezi, esneme, yüzey ve bağlama noktaları da önemlidir. Uzun veya ince sac tek noktadan kaldırıldığında bükülebilir ve keskin kenarlar sapanı zedeleyebilir.
Katalogdaki teorik ağırlığı ekipmanın sınırına tam eşit kabul ederek plan yapmayın. Gerçek paket ağırlığını tedarikçi belgesi veya kantarla doğrulayın ve ekipmanın üretici talimatındaki çalışma sınırlarını uygulayın. Yük altında kimsenin bulunmadığı kontrollü alan, eğitimli operatör ve uygun kenar koruması gerekir. Ambalaj çemberlerini kaldırma noktası olarak kullanmayın; paket açıldığında levhaların kayma riskini ayrıca yönetin.
Teslim ve istifi daha siparişte planlayın
Araç kasası, indirme yönü, forklift çatal açıklığı, vinç erişimi ve depo rafı siparişten önce kontrol edilmelidir. Büyük levhanın satın alınabilmesi, sahada güvenle indirilebileceği anlamına gelmez. Üretim sırasına göre kullanılacak paketlerin erişilebilir olmasını isteyin; farklı kalınlık ve kaliteleri aynı etiketsiz istifte karıştırmayın. Levhaları düz, yeterli sayıda ve aynı seviyedeki takozlar üzerinde destekleyin.
Paketleri zeminden yükseltin, su ve yoğuşmadan koruyun, fakat hava dolaşımını tamamen kapatmayın. Islanan levhaları üst üste kapalı bırakmak yüzey lekesi ve korozyonu hızlandırabilir. Yağlı HRP veya hassas yüzeyli DKP için eldiven, temiz ayırıcı ve uygun örtü kullanın. Depo kapasitesini yalnız kilogramla değil raf açıklığı, noktasal yük, paket yüksekliği ve güvenli erişim üzerinden yetkili kişiyle doğrulayın.
Siparişi son kontrol tablosuyla kapatın
Sipariş öncesi tabloda parça kodu, kalite, kalınlık, stok levha ölçüsü, levha adedi, teorik birim ağırlık, teorik toplam ağırlık, beklenen fire, kesim yöntemi ve teslim paketini birlikte gösterin. Formül hücrelerinin birimini başlıkta yazın ve yuvarlamayı yalnız son adımda yapın. Metre ile milimetrenin veya kilogram ile tonun karışması, küçük bir yazım hatasını büyük satın alma farkına dönüştürebilir.
Teslimde etiketi siparişle eşleştirin; paket adedini, levha ölçülerini, yüzeyi, kenarları ve mümkünse ağırlığı bağımsız kontrol edin. Teorik değerle gerçek tartı arasında fark varsa önce birimleri, adedi, ambalajı ve ürün toleransını inceleyin; kalite ya da eksik ürün sonucu çıkarmayın. İlk kesimden sonra gerçekleşen fireyi ve kalan stokları güncelleyin. Böylece teklif, satın alma, üretim, taşıma ve depo aynı doğrulanabilir veri setiyle ilerler.