Boru siparişinde tek bir ölçü yetmez
Sanayi borusu talebini yalnız “iki parmak boru” veya “60'lık boru” diye vermek, farklı ürünlerin aynı isim altında anlaşılmasına yol açabilir. Dış çap, et kalınlığı, boy, çelik kalitesi, üretim standardı, yüzey ve uç durumu birlikte yazılmalıdır. Nominal adlandırma ile gerçek dış çapın aynı olmadığı ürün aileleri bulunduğu için ölçü birimi de açıkça belirtilmelidir.
İlk adım kullanım amacını tanımlamaktır: makine gövdesi, korkuluk, mobilya, akışkan hattı veya kaynaklı bir imalat aynı şartnameyi paylaşmaz. Özellikle gaz, basınçlı hava, su ya da başka bir akışkan taşıyan hatlarda genel sanayi borusunu otomatik olarak uygun kabul etmeyin. Proje standardı, tasarım basıncı, sıcaklık, korozyon payı, uygunluk belgesi ve yetkin mühendis değerlendirmesi belirleyicidir.
1. Dış çapı ve ölçü sistemini açık yazın
Siparişte dış çapı milimetre cinsinden verin ve değerin nominal mi gerçek mi olduğunu belirtin. Kumpasla tek noktadan alınan ölçüm; ovallik, kaplama veya yüzey pürüzü nedeniyle yanıltıcı olabilir. Kritik bir geçme, kelepçe veya rulolu sistem varsa izin verilen dış çap toleransını ürün standardından ya da üretici belgesinden doğrulayın.
Boru bir manşonun içine girecek, lazer kesilecek veya profil bükme makinesinde şekillendirilecekse yalnız katalog adını kullanmayın. Bağlandığı parçanın iç ölçüsü, kaynak boşluğu, boya veya galvaniz payı ve montaj yöntemi de teknik resimde gösterilsin. Böylece satın alma ekibi ile atölye aynı ölçüyü yorumlar.
2. Et kalınlığını varsaymayın
Aynı dış çap farklı et kalınlıklarında üretilebilir. Et kalınlığı; metre ağırlığını, bükme davranışını, kaynak ağzını ve bağlantı detayını etkiler; fakat tek başına taşıma veya basınç kapasitesi kanıtı değildir. Siparişte hedef kalınlığın yanı sıra uygulanacak standardı ve tolerans sınıfını belirtin. Gelen malzemeyi uygun yöntemle kontrol edin ve sertifikadaki değerlerle eşleştirin.
Ultrasonik ölçüm yapılacaksa cihazın kalibrasyonu, yüzey durumu ve operatör yetkinliği sonucu etkiler. Kesilmiş numunede ölçüm daha doğrudan olabilir fakat ürünü tahrip eder. Her iki durumda da birkaç rastgele noktayı ölçmek tüm partinin uygunluğunu garanti etmez; kabul planı, numune adedi ve uygunsuzluk yöntemi siparişten önce belirlenmelidir.
3. Boy, tolerans ve kesim payını tanımlayın
Standart ticari boy, net kesim boyu ve işleme paylı boy aynı şey değildir. Parçalar doğrudan montaja girecekse hedef boyu, artı-eksi toleransı, kesim açısını ve çapak şartını yazın. Sonradan tornalama, kaynak ağzı açma veya testere düzeltmesi yapılacaksa gerekli işleme payını teknik sorumlu belirlesin.
Uzun boruların taşınması ve depolanması da boy kararının parçasıdır. Araç kapasitesi, kapı açıklığı, kaldırma noktaları ve istif düzeni kontrol edilmeden yalnız fireyi azaltmak için çok uzun boy seçmek güvenli değildir. Kesim listesini optimizasyon programıyla düzenlerken her testere kesiminin kerf kaybını ve uç düzeltme payını hesaba katın.
4. Uç durumunu imalata göre seçin
Düz kesilmiş, çapakları alınmış, pahlanmış, diş açılmış veya kapaklanmış uçlar farklı teslim tanımlarıdır. Kaynak yapılacak boruda pah açısı, kök yüzü ve kök aralığı atölye alışkanlığıyla seçilmemelidir. Birleştirme şekli, et kalınlığı, kaynak yöntemi ve pozisyonuna uygun onaylı kaynak prosedürü şartnamesi (WPS) uygulanmalıdır.
TWI, ağız hazırlığının kaynak nüfuziyeti ve erişim için önemli olduğunu; ancak gereksiz büyük bir ağzın dolgu metali ve ısı girdisini artırdığını açıklar. Uçların eksene dikliği ve hizası da montajı etkiler. Kaynaktan önce yağ, pas, boya, nem ve çapak uygun yöntemle uzaklaştırılmalı; galvanizli yüzeylerde duman riski ve kaplama onarımı ayrıca planlanmalıdır.
5. Yüzey ve korozyon beklentisini yazın
Siyah yüzey, yağlı yüzey, astarlı veya galvanizli teslim birbirinin yerine kullanılamaz. Malzeme dış ortamda, kimyasal sıçramada ya da sürekli yoğuşma altında çalışacaksa kaplama sistemi ortam sınıfına ve tasarım ömrüne göre seçilmelidir. Galvaniz kaplama isteniyorsa kaplama yöntemi, kontrol ölçütü, kaynak veya kesim sonrası tamir yöntemi ve drenaj ayrıntısı tanımlanmalıdır.
Kapalı boru uçları suyu içeride hapsedebilir. Dışarıdan iyi görünen bir imalatta iç yüzeyde korozyon ilerleyebilir. Tahliye ve havalandırma delikleri rastgele açılmamalı; taşıyıcı davranış, galvaniz işlemi ve kullanım koşulları birlikte değerlendirilmelidir. Boya öncesi yüzey hazırlığı ile son kat ürün aynı sistemin parçaları olmalıdır.
6. Belge ve izlenebilirliği siparişe ekleyin
Kalite sınıfı veya standardı yalnız teklif satırında görmek yeterli değildir. Gerekiyorsa malzeme sertifikası, parti ya da ısı numarası, ölçü raporu ve test kapsamı sipariş şartına yazılmalıdır. Gelen etiketi, sevk belgesini ve boru üzerindeki işaretleri ürün depoya dağılmadan eşleştirin. Sertifikasız ürüne sonradan belge varmış gibi işlem yapmayın.
Her iş aynı belge seviyesini gerektirmez; fakat güvenlik açısından kritik veya denetime tabi bir uygulamada izlenebilirlik kaybı ciddi bir uygunsuzluktur. Boru kesildiğinde kimlik aktarımının nasıl yapılacağını prosedürde tanımlayın. Artan parçaların ölçüsü kadar parti bilgisi ve kullanım sınırlaması da kayıt altında tutulmalıdır.
7. Miktarı adet ve ağırlıkla kontrol edin
Teklifte adet, boy ve toplam metreyi birlikte yazmak yanlış anlaşılmayı azaltır. Teorik metre ağırlığı sevkiyat ve bütçe planına yardımcı olur; ancak gerçek ağırlık üretim toleransları, kaplama ve nem nedeniyle değişebilir. Fatura, kantar ve parça sayımı arasındaki kabul yöntemi baştan kararlaştırılmalıdır.
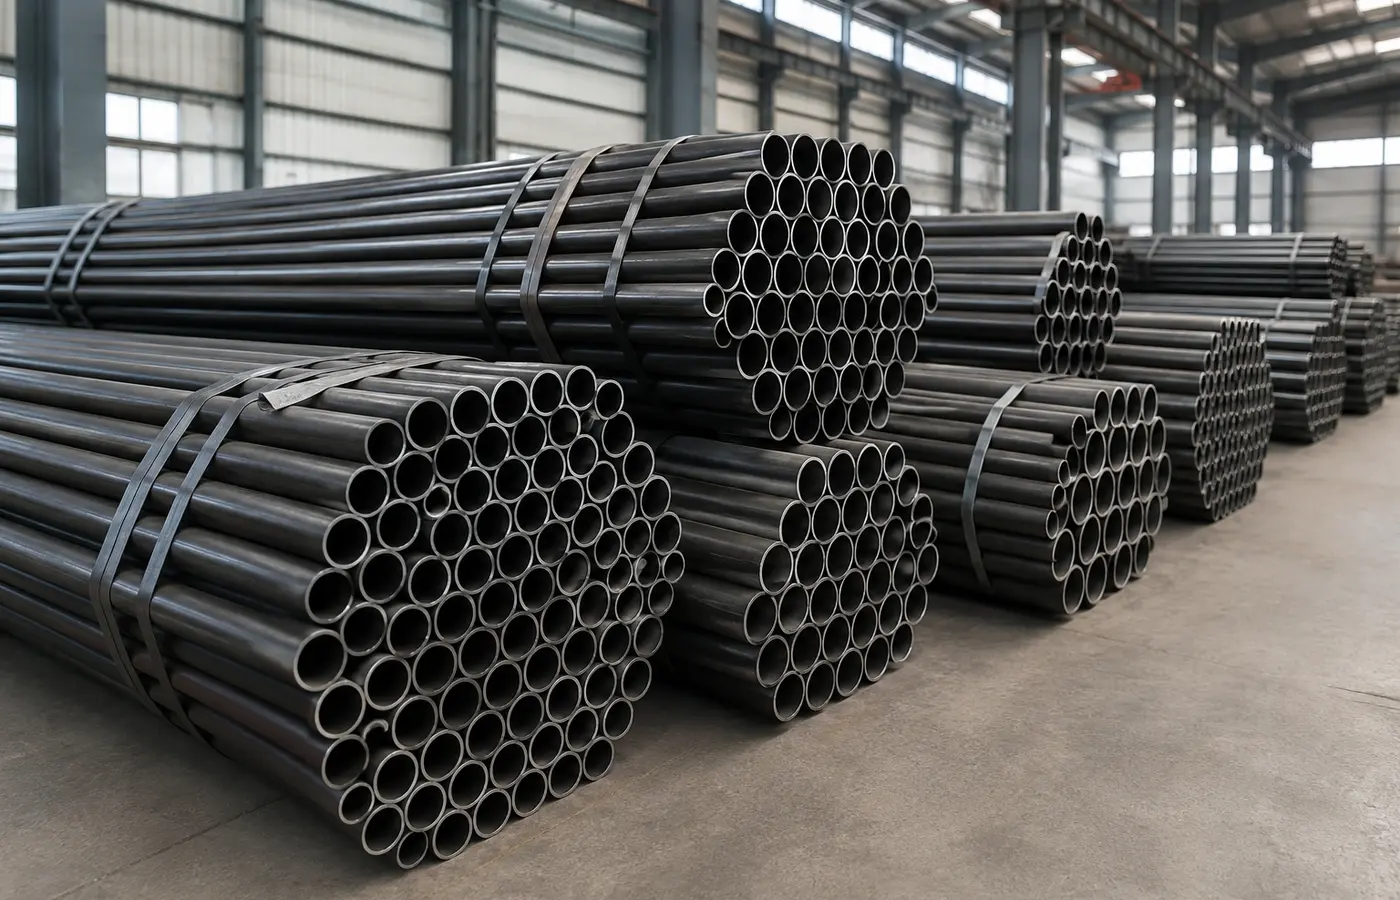
Yuvarlak borular istifte yuvarlanabilir. Takoz, bağ ve raf kapasitesi ürün ağırlığına göre seçilmeli; sapanla kaldırmada borunun ezilmesi veya demetin kayması önlenmelidir. Elle taşıma sınırları, keskin uçlar ve uzun parçaların dönüş alanı için iş güvenliği planı uygulanmalıdır.
8. Kabulden önce kısa bir kontrol listesi uygulayın
Ürün geldiğinde dış çapı, et kalınlığını, boyu, adedi, yüzeyi, uç durumunu ve görünür hasarı siparişle karşılaştırın. Kaynak dikişi görünümü, doğruluk ve ovallik gibi kriterleri uygulanacak standarda göre değerlendirin. Ezilmiş, aşırı paslı, karışmış veya etiketi kayıp parçaları uygun stokla birleştirmeden karantinaya alın.
Son kontrol, borunun gerçekten amaçlanan işe uygun olup olmadığını sorar. Akışkan hattı için sertifikalı ve projeye uygun ürün; yapısal imalat için hesap ve bağlantı detayı; genel atölye işi için doğru ölçü ve yüzey gerekir. Net bir satın alma tanımı, atölyede yeniden kesme, yanlış kaynak ağzı açma ve belge arama maliyetini azaltır.