Werkstattgrundierung ist kein Deckanstrich
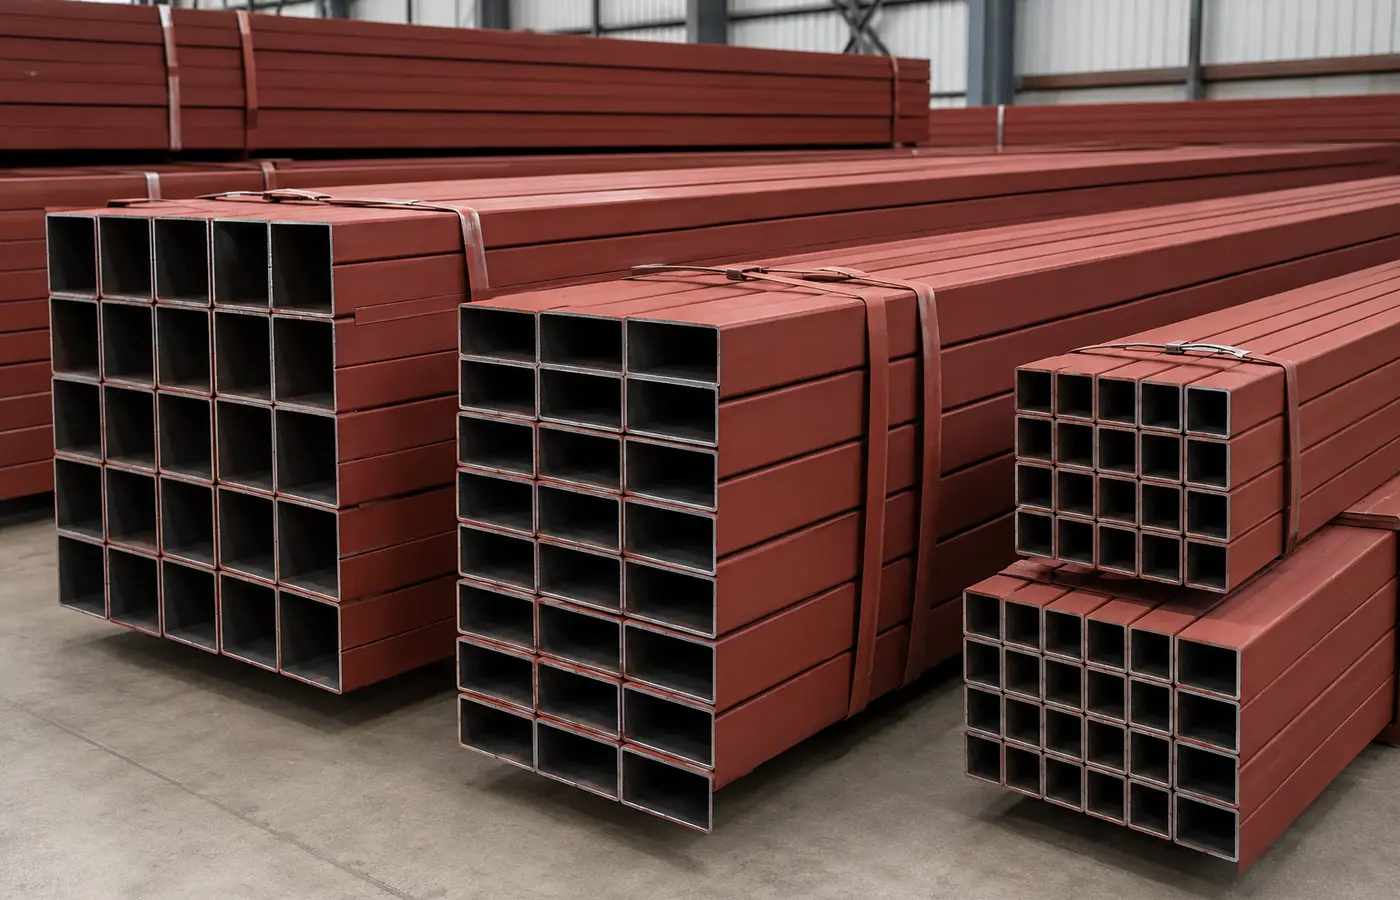
Die rote Beschichtung kann zeitweilig schützen und eine Grundlage bilden. Die Farbe beweist jedoch weder Bindemittel noch Schichtdicke, Außenbeständigkeit oder Verträglichkeit mit dem Decklack.
Schneiden, Bohren, Schleifen und Schweißen entfernen oder schädigen die Grundierung. Der endgültige Schutz muss nach Umgebung, Spezifikation und aktuellem technischem Merkblatt festgelegt werden.
Zustand beim Wareneingang dokumentieren
Abmessung, Wanddicke, Länge, Menge und Kennzeichnung prüfen. Kratzer, eingeschlossene Nässe, Blasen, Haftungsverlust, Korrosion und Öl vor Beginn fotografieren.
Profile auf ausgerichteten Unterlagen über dem Boden lagern und keine Feuchte unter luftdichten Planen einschließen. Stark beschädigtes oder unbekanntes Material getrennt halten.
Zuschnitt mit Blick auf die Zugänglichkeit planen
Gehrungen, Nahtvorbereitung, Verschlüsse, Bohrungen und Montagereihenfolge berücksichtigen. Den Schutz später unzugänglicher Innenflächen vor dem Schließen festlegen.
Profile ohne Quetschung abstützen, Funken und Wärme beherrschen, Kanten entgraten und Späne sofort entfernen. Intakte Grundierung nicht unnötig großflächig abschleifen.
Schweißzone nach Vorgabe vorbereiten
Eine normale Transportgrundierung ist nicht automatisch überschweißbar. Schweißanweisung, Beschichtungshersteller und Projektspezifikation legen fest, welche Bereiche freizulegen sind.
Öl, Feuchte, Rost, lose Farbe und Staub entfernen. Reiniger anhand von Merkblatt und Sicherheitsdatenblatt prüfen und Zündquellen, Lüftung sowie PSA berücksichtigen.
Heißarbeit, Rauch und Brandgefahr steuern
OSHA verlangt brandsichere Arbeitsbereiche, geeignete Löschmittel und je nach Situation eine Brandwache. Die Zusammensetzung von Rauch aus beschichtetem Stahl hängt vom Produkt ab.
Vor dem Schweißen Sicherheitsdatenblatt und Lüftung prüfen, den Rauchfahnen ausweichen und örtliche Absaugung richtig positionieren. Geschlossene Profile und enge Räume erfordern eine besondere Bewertung.
Schweißfolge und Verzug kontrollieren
Bauteile anpassen, ausgewogen heften und die Folge so planen, dass Verzug begrenzt wird, ohne die konstruktiv geforderte Naht zu verringern. Unkontrollierte Wärme verformt und verbrennt Beschichtung.
Diagonalen, Ebene, Verdrehung und Fugen während der Fertigung messen. Spritzer entfernen, Schweißfehler aber nicht unter Farbe verstecken.
Vor der Ausbesserung tragfähigen Untergrund schaffen
Verbrannte Grundierung, lose Beschichtung, Rost, Spritzer, Öl und Schmutz bis zum geforderten Vorbereitungsgrad entfernen. Übergänge zur festen Beschichtung ausschleifen und entstauben.
Vorbereiteten Stahl innerhalb der Temperatur-, Feuchte- und Taupunktgrenzen zeitnah beschichten. Ähnliche Farbe bedeutet keine chemische Verträglichkeit.
Schicht kontrolliert auftragen und Freigabe dokumentieren
Mischung, Verdünnung, Auftrag, Überarbeitungszeit und Trockenschichtdicke nach Merkblatt einhalten. Kanten, Nähte, Löcher und Schnittenden können einen Streifenanstrich benötigen.
Vor Transport aushärten lassen und Maße, Schweißnaht, Schichtkontinuität, blanke Kanten, Läufer und Stöße prüfen. Produkte, Chargen, Bedingungen und Fotos dokumentieren.