T kesiti yalnız görünüşüne göre seçmeyin
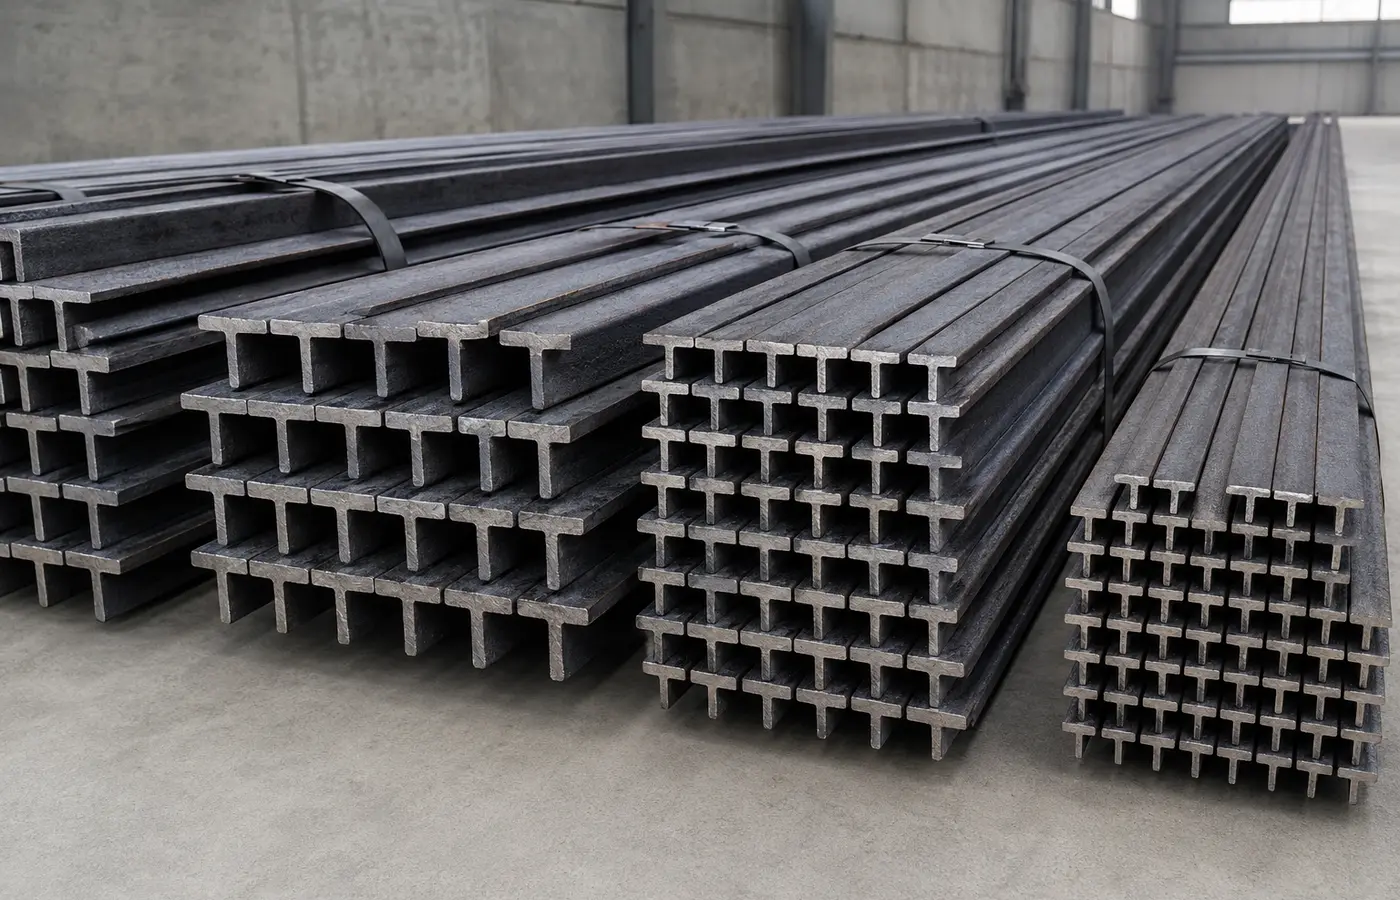
T demir; çerçeve, kenar desteği, raf, kayıt, kapak ve tamamlayıcı metal imalatlarda pratik bir kesittir. Ancak kesitin yüksekliği, başlık genişliği, gövde ve başlık kalınlığı, köşe yarıçapı, çelik kalitesi ve teslim durumu birlikte tanımlanmalıdır. Aynı dış ölçüye yakın iki parça farklı kütleye, toleransa ve mekanik özelliğe sahip olabilir. Taşıyıcı kullanımda boyut seçimi stok alışkanlığına göre değil, yetkili proje hesabına göre yapılmalıdır.
ArcelorMittal’in kesit kaynakları da boyut, tolerans ve çelik kalitesini ayrı bilgiler olarak sunar. Bu yaklaşım siparişte yalnız “T demir” yazmanın neden yetersiz olduğunu gösterir. Sipariş ve iş emrinde kesit tanımı, boy, adet, kalite, yüzey, belge ve kesim toleransı açık olmalıdır. Gelen malzemenin etiketiyle ölçülerini karşılaştırın; kimliği belirsiz parçayı kritik imalata karıştırmayın.
Kesit yönünü ve referans yüzünü çizimde kesinleştirin
T kesitin başlığı ile gövdesi aynı görevi görmez. Parçanın hangi yüzeyden yük alacağı, hangi kenara bağlanacağı, görünür yüzü ve diğer elemanlarla çakışması montajdan önce belirlenmelidir. Simetrik görünse bile hadde toleransları, doğruluk ve kesim ağzı nedeniyle parçayı ters çevirmek delik eksenini veya çerçeve düzlemini değiştirebilir. Her parçada yön, parça numarası ve referans yüzü kalıcı fakat yüzeye zarar vermeyen biçimde işaretleyin.
Ölçü zincirini aynı referanstan kurun. Bir deliği önceki delikten, sonraki parçayı da bir önceki kesimden ölçmek küçük hataları büyütür. AISC, delik düzeni ve montaj toleranslarının her durumda tek bir genel sayıyla açıklanamayacağını; tamamlanmış birleşimin gereksinimlerinin dikkate alınması gerektiğini belirtir. Kritik eşleşmelerde proje toleransını ve kontrol yöntemini imalattan önce taraflar arasında netleştirin.
Kesimi sabit dayama ve uygun bıçakla yapın
Şerit testere, daire testere veya projeye uygun başka bir soğuk kesim yöntemi seçilirken kesit yüksekliği, et kalınlığı, malzeme kalitesi ve istenen yüzey dikkate alınmalıdır. Parçayı gövdesinden veya başlığından gelişigüzel sıkmak kesiti yatırabilir; mengeneyi parçayı ezmeden sabitleyecek biçimde ayarlayın. Seri kesimden önce ilk parçayı boy, diklik ve açı açısından kontrol edin, sonra dayamayı kilitleyin.
Kesim sonrası çapak, keskin köşe ve talaşı temizleyin. Fazla taşlama ölçüyü ve köşe geometrisini değiştirebilir; hatalı kesimi gözle düzgün görünene kadar inceltmek kabul edilebilir bir düzeltme değildir. Kaynak ağzı veya boşluk gerekiyorsa açıyı, kök aralığını ve yüzey hazırlığını onaylı kaynak prosedüründen alın. Parçaları aynı yönde istifleyip kesim kodunu korumak, montajda sağ-sol karışıklığını azaltır.
Delikleri merkezleyin ve kesiti zayıflatmayın
Delik çapı, ekseni, kenar mesafesi ve aralığı bağlantı elemanı ile yük aktarımına göre projede tanımlanmalıdır. T kesitin dar gövdesine veya başlığına rastgele büyük delik açmak net kesiti azaltabilir, kenarı yırtılmaya açık hâle getirebilir ve anahtar erişimini zorlaştırabilir. Delik merkezini gerçek referans yüzünden işaretleyin; matkabın eğik kaçmasını önlemek için parça desteğini ve tezgâh ayarını kontrol edin.
Uygun matkap, kesme hızı ve yağlama yöntemi malzeme ile deliğe göre seçilmelidir. Delme sırasında parçayı elle tutmayın; dönen parçanın fırlama riskine karşı mengene veya fikstür kullanın. Çapakları bağlantı yüzeyini oymadan alın ve delik çapını mastar veya uygun ölçü aletiyle doğrulayın. Yanlış deliği kaynakla doldurmak, büyütmek ya da yanına yenisini açmak ancak proje sorumlusu ve onaylı tamir yöntemiyle yapılmalıdır.
Montaj fikstüründe köşegen ve düzlemi kontrol edin
Çerçeve veya ızgara imalatında yalnız parça boylarının doğru olması yeterli değildir. Köşegenler, açıklıklar, başlıkların aynı düzlemde oluşu, gövde yönleri ve bağlantı boşlukları birlikte kontrol edilmelidir. Tezgâhın kendisi eğriyse düzgün kesilmiş parçalar da hatalı birleşir. Fikstür ve dayamaları üretim öncesi ölçün; parçaları kaynakla zorlayarak konuma çekmek yerine temas yüzeylerini ve kesim doğruluğunu düzeltin.
Puntaları merkezden dışa veya dengeli bir sırayla yerleştirin; her ana aşamadan sonra köşegen ve doğruluğu yeniden ölçün. TWI, puntaların birleşim aralığını kurmak ve korumak için etkili olduğunu, ancak sayı, uzunluk ve sıralamanın düşünülmesi gerektiğini açıklar. Ana kaynağa karışacak puntalar da uygun prosedür ve yetkin kaynakçıyla yapılmalıdır; çatlamış veya hatalı punta ana dikişin altında bırakılmamalıdır.
Kaynak boyunu ve sırasını gereksiz büyütmeyin
Kaynak ölçüsü ve sürekliliği tasarım veya onaylı imalat resminden gelir. “Daha çok kaynak daha sağlamdır” yaklaşımı ısı girdisini, sarfiyatı ve çarpılmayı artırabilir. Yüzeyde yağ, boya, pas, nem ve kesim artığı varsa prosedürün istediği genişlikte temizleyin. T demirin başlık ve gövde kalınlıkları farklıysa ısınma ve erime davranışı da değişebilir; akım, tel veya elektrot seçimini deneme yanılmayla değil kaynak prosedürüyle belirleyin.
TWI, kaynak metalini belirtilen asgari boyutta tutmayı, ısıyı nötr eksen çevresinde dengelemeyi ve uzun dikişlerde geri adım veya atlamalı sıra gibi yöntemleri değerlendirmeyi önerir. Tek tarafta baştan sona uzun dikiş, T kesiti yay veya burgu hâline getirebilir. Kaynak sırasını parçanın serbest uçları, fikstür, erişim ve simetrisiyle birlikte planlayın; her pas sonrası ölçü kontrolü yapın.
Çarpılmayı kontrollü yöntemle değerlendirin
Kaynak soğurken metal büzülür; bu büzülme açısal değişim, boyuna kısalma, eğilme veya burulma yaratabilir. Parçayı aşırı sıkı fikstüre almak hareketi azaltabilir fakat yüksek artık gerilim veya fikstür açıldığında ani şekil değişimi oluşturabilir. Ön ayar, karşılıklı imalat, dengeli sıra ve uygun kelepçeleme ancak prosedür ve deneyimli imalat planıyla kullanılmalıdır.
Kaynak sonrası parçayı düz yüzeyde köşegen, doğruluk, açı ve montaj noktaları açısından ölçün. Forklift, çekiç veya kontrolsüz alevle düzeltme yapmak yeni çatlak, ezilme ve özellik değişimi riski doğurur. AISC, bazı imalat sapmalarında düzeltmenin parçayı olduğu gibi bırakmaktan daha zararlı olabileceğini ve kararın sorumlu mühendisce değerlendirilmesi gerektiğini belirtir. Gerekli düzeltmeyi onaylı mekanik veya ısıl yöntemle, kayıtlı biçimde uygulayın.
Yüzey koruması ve son kayıtla işi kapatın
İmalat bitince kaynak sıçrantısı, keskin kenar, talaş, yağ ve gevşek tufalı kaplama sisteminin istediği düzeyde temizleyin. Astar veya son kat boya, yüzey hazırlığı yapılmadan yalnız görünümü örten bir işlem değildir. Kesit içbükey köşesinde, kaynak çevresinde ve kesim uçlarında kaplamanın sürekliliğini kontrol edin. Galvanizlenecek bir imalat varsa askı, drenaj, havalandırma ve kapalı hacim ayrıntılarını galvanizciyle kaynak öncesi çözün.
Son kontrolde kesit yönü, boy, delik düzeni, köşegen, doğruluk, kaynaklar, çapaklar, yüzey ve etiketler iş emriyle karşılaştırılmalıdır. Ölçü aletini, kontrol tarihini, uygunsuzlukları ve onaylı tamirleri kaydedin. Taşıyıcı veya güvenlik açısından kritik parçada gözle güzel görünüm kabul kanıtı değildir; gerekli kaynak muayenesi ve boyutsal kabul yöntemi proje şartnamesine göre yetkin personelce tamamlanmalıdır.