Mehr als die sichtbare Form festlegen
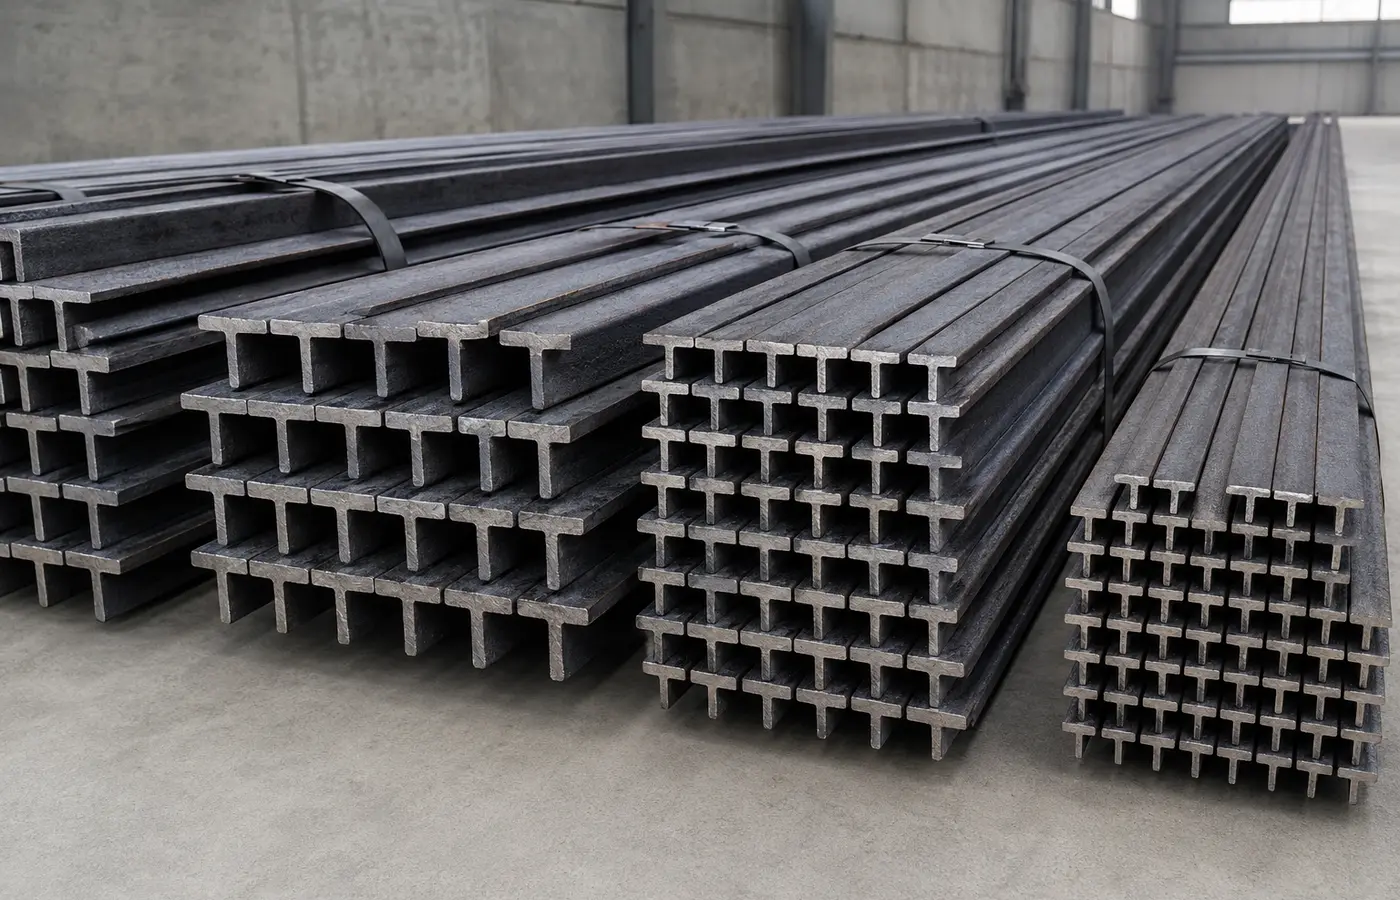
Höhe, Flanschbreite, Steg- und Flanschdicke, Radien, Güte, Lieferzustand und Toleranzen angeben. Ähnliche Profile können andere Massen und Eigenschaften haben.
ArcelorMittal führt Maße, Toleranzen und Güten getrennt. Materialidentität und Dokumente bis zum Auftrag erhalten.
Orientierung und Bezug festlegen
Flanschseite, Stegrichtung, Sichtfläche und eine gemeinsame Messbasis in Zeichnung und Werkstück markieren.
Keine Maßketten bilden, die Fehler addieren. Loch-, Pass- und Montagetoleranzen vor der Serie abstimmen.
Stabil und kalt trennen
Geeignetes Sägeverfahren wählen und das Profil ohne Kippen oder Quetschen spannen. Erstteil auf Länge, Rechtwinkligkeit und Winkel prüfen.
Grate entfernen, ohne die Sollgeometrie abzuschleifen. Schweißfugen nur nach freigegebener Anweisung vorbereiten.
Bohren ohne unnötige Schwächung
Durchmesser, Randabstand und Teilung folgen der Verbindung. Willkürlich große Löcher mindern den Nettoquerschnitt.
Werkstück spannen, Werkzeug und Drehzahl anpassen, entgraten und messen. Fehlbohrungen nur nach genehmigtem Reparaturplan behandeln.
Passung in geprüfter Vorrichtung sichern
Diagonalen, Öffnungen, Flanschebenen und Stegrichtung gemeinsam prüfen. Fehlerhafte Teile nicht mit Schweißzwang in Lage ziehen.
TWI betont Anzahl, Länge, Abstand und Reihenfolge der Heftpunkte. Eingeschmolzene Heftungen brauchen Verfahrenskontrolle.
Schweißgröße und Folge ausgleichen
Nur die festgelegte Nahtgröße und -länge ausführen; unnötiges Nahtvolumen erhöht Wärme und Schrumpfung.
TWI empfiehlt minimale Sollnaht, ausgeglichene Wärmeeinbringung und geplante Pilger- oder Sprungfolge bei langen Nähten.
Verzug vor dem Richten bewerten
Schrumpfung kann Winkeländerung, Biegung oder Verdrehung verursachen. Spannen und Vorhalten gehören in ein geplantes Verfahren.
Nach dem Ausspannen messen. AISC weist darauf hin, dass Reparaturen schädlicher als die Abweichung sein können; Richten fachlich freigeben lassen.
Mit Beschichtung und Nachweis abschließen
Spritzer, scharfe Kanten, Öl und lose Walzhaut nach Beschichtungsvorgabe entfernen und Abdeckung an Nähten sowie Schnittenden prüfen.
Maße, Prüfmittel, Abweichungen und genehmigte Reparaturen dokumentieren. Kritische Bauteile nach Projektvorgabe prüfen.