Vor dem Abladen beginnen
Bestellung, Lieferschein, erwartete Profile, Güten, Längen und Mengen vorbereiten. Sichtbare Verformung, Nässe, Stöße oder beschädigte Bunde noch auf dem Fahrzeug fotografieren.
Wareneingang ist mehr als Zählen. Kennzeichnung, Schmelzen- oder Losnummer und geforderte Prüfbescheinigung müssen zur Bestellung passen.
Dokumente, Etiketten und Zeugnisse verknüpfen
Hersteller, Profil, Länge, Güte und Rückverfolgbarkeitsnummern mit Lieferschein und Werkstoffzeugnis vergleichen.
Ein Zeugnis ist nur nützlich, wenn es zum gelieferten Los gehört. Unlesbare oder vermischte Bunde bis zur Klärung getrennt halten; AISC-Qualitätsprogramme betonen dokumentierte Rückverfolgbarkeit.
Profile nicht nach Augenmaß bestimmen
IPE, HEA, HEB und UPN unterscheiden sich bei Höhe, Flanschbreite, Steg- und Flanschdicke, Radien und Masse. Grundmaße mit aktuellen Herstellertabellen vergleichen.
Geeignete kalibrierte Messmittel verwenden. Die Schnellkontrolle ersetzt keine normgerechte Prüfung; maßgeblich sind bestellter Standard und Messverfahren.
Länge, Stückzahl und Gewicht getrennt prüfen
Repräsentative Stücke oder den Prüfplanumfang parallel zur Profilachse von eindeutigen Bezugsflächen messen.
Stückzahl und Waage ergänzen sich, beweisen aber nicht dasselbe. Theoretische Masse ist wegen Walztoleranzen nur eine Plausibilitätskontrolle.
Geradheit, Verdrehung und Enden beurteilen
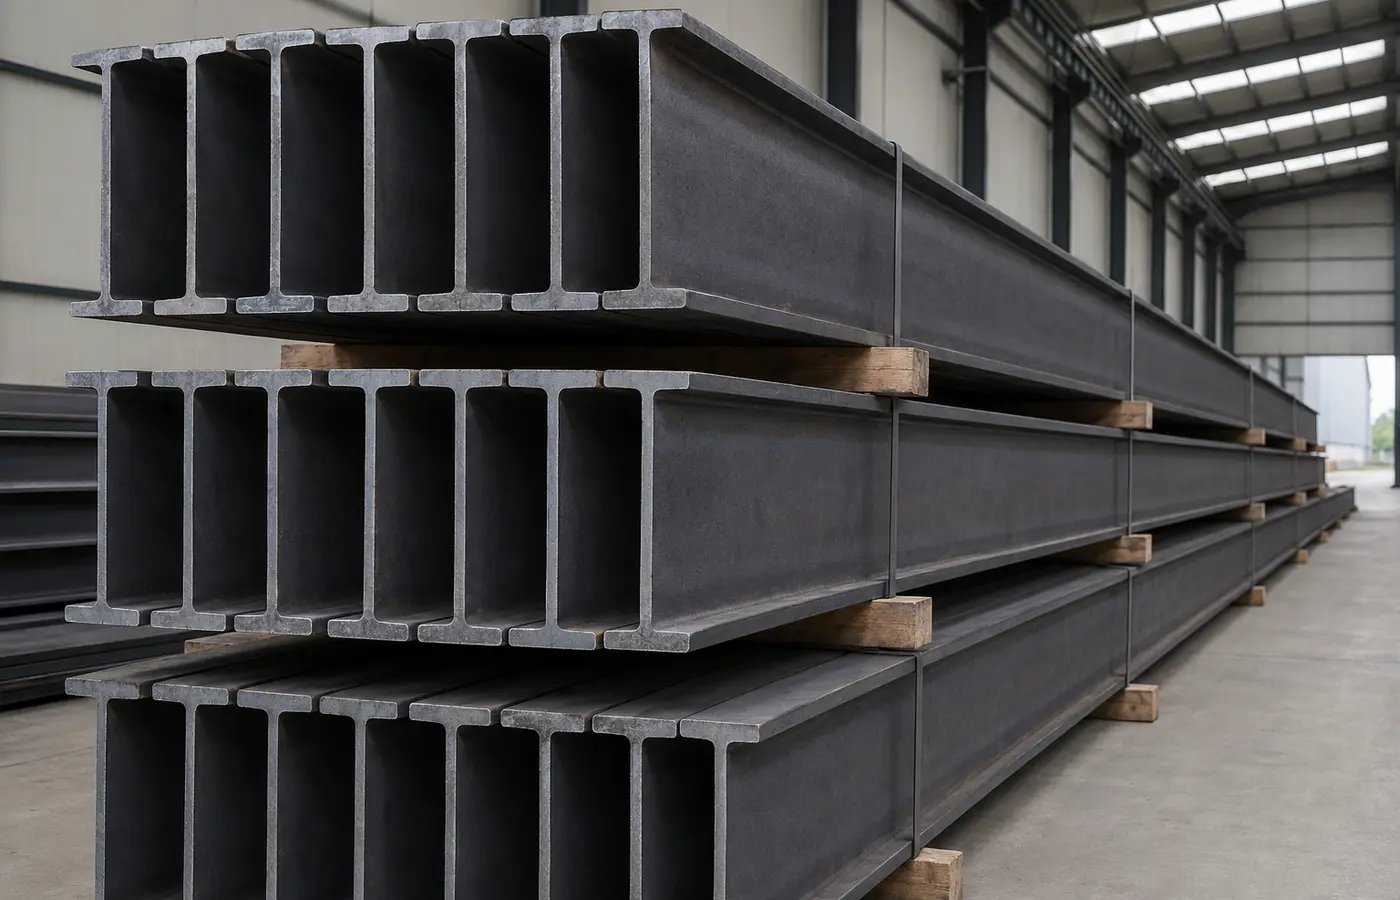
Auf ebenen Auflagen Biegung, Verdrehung, Quetschung, aufgeweitete Flansche und beschädigte Enden prüfen; nicht nur das oberste Profil ansehen.
Zulässige Abweichungen folgen Standard und Bestellung. Richten mit Staplerdruck oder unkontrollierter Wärme ist keine Abnahmemethode.
Oberfläche anwendungsbezogen bewerten
Walzhaut und Farbe allein entscheiden nicht; Schalen, tiefe Kerben, Rissverdacht, starke Korrosion oder Verunreinigung können Fertigung und Beschichtung beeinträchtigen.
Anforderungen an die Beschichtungsoberfläche in der Bestellung festlegen. Beweise nicht vor der Qualitätsprüfung abschleifen; Verdachtsstellen fachlich bewerten lassen.
Beim Abladen keine Schäden erzeugen
Geeignete Anschlagmittel, ausgewogene Hebepunkte, geschulte Bediener und Sperrbereich nutzen. Kettenkontakt oder zu geringer Gabelabstand kann intakte Profile beschädigen.
Lange Profile nicht an nur einem Punkt heben. Kantenschutz und passende Traverse verwenden und Zustand nach dem Abladen mit Anlieferfotos vergleichen.
Mit Quarantäne und rückverfolgbarer Lagerung abschließen
Freigegebenes Material nach Profil, Güte und Los auf ausgerichteten Unterlagen lagern, Etiketten sichtbar lassen und ähnliche Güten trennen.
Abweichungen vor Produktion sperren und Fotos, Maße, Etiketten und Zeugnisse zusammenführen. Nur Befugte entscheiden über Annahme, Sonderfreigabe oder Rückgabe.