Zuerst Einsatzbedingungen festlegen
Nennweite und Länge reichen nicht aus. Medium, Druck, Temperatur, Korrosionsbelastung, Verbindung und geltende Regeln sind gemeinsam zu prüfen. Die Bezeichnung „geprüft“ beweist nicht die Eignung für jeden Einsatz.
Trinkwasser-, Feuerlösch-, Druckluft-, Gas- und Prozessleitungen erfordern unterschiedliche Vorgaben. Bei kritischen Anlagen gelten Planung, autorisierter Fachbetrieb, Normen und Herstellerunterlagen.
Gewindeeingriff mitmessen
Berücksichtigen Sie Gewindeeingriff, Formstückmaße, Armaturen, Demontageweg und geplante Bewegung statt nur den freien Abstand zwischen zwei Fittings.
Messen Sie vor Ort zweimal und kennzeichnen Sie die Gewindeenden. Das erste Serienteil wird probeweise eingesetzt; Längenfehler dürfen nicht durch Biegen oder Überziehen ausgeglichen werden.
Rohr stützen und rechtwinklig schneiden
Spannen Sie das Rohr rutschfest, ohne es zu quetschen. Rohrabschneider, Bandsäge oder ein freigegebenes Verfahren müssen einen sauberen, wiederholbaren Schnitt ergeben.
Ein schiefer Schnitt erzeugt ungleiches Gewinde und kann die Kluppe verkanten. Scharfe Kanten entfernen und Schutz- sowie Bedienhinweise des Maschinenherstellers einhalten.
Innen und außen entgraten
Außen erleichtert das Entgraten den geraden Gewindeanschnitt; innen verhindert es unnötige Querschnittsverengung und lose Späne. Die Wand nicht durch unkontrolliertes Schleifen schwächen.
Ovale, gequetschte, gerissene oder stark beschädigte Enden neu abschneiden. Vor der Montage alle Späne entfernen, besonders vor Ventilen, Filtern und Reglern.
Schneidbacken und Öl abstimmen
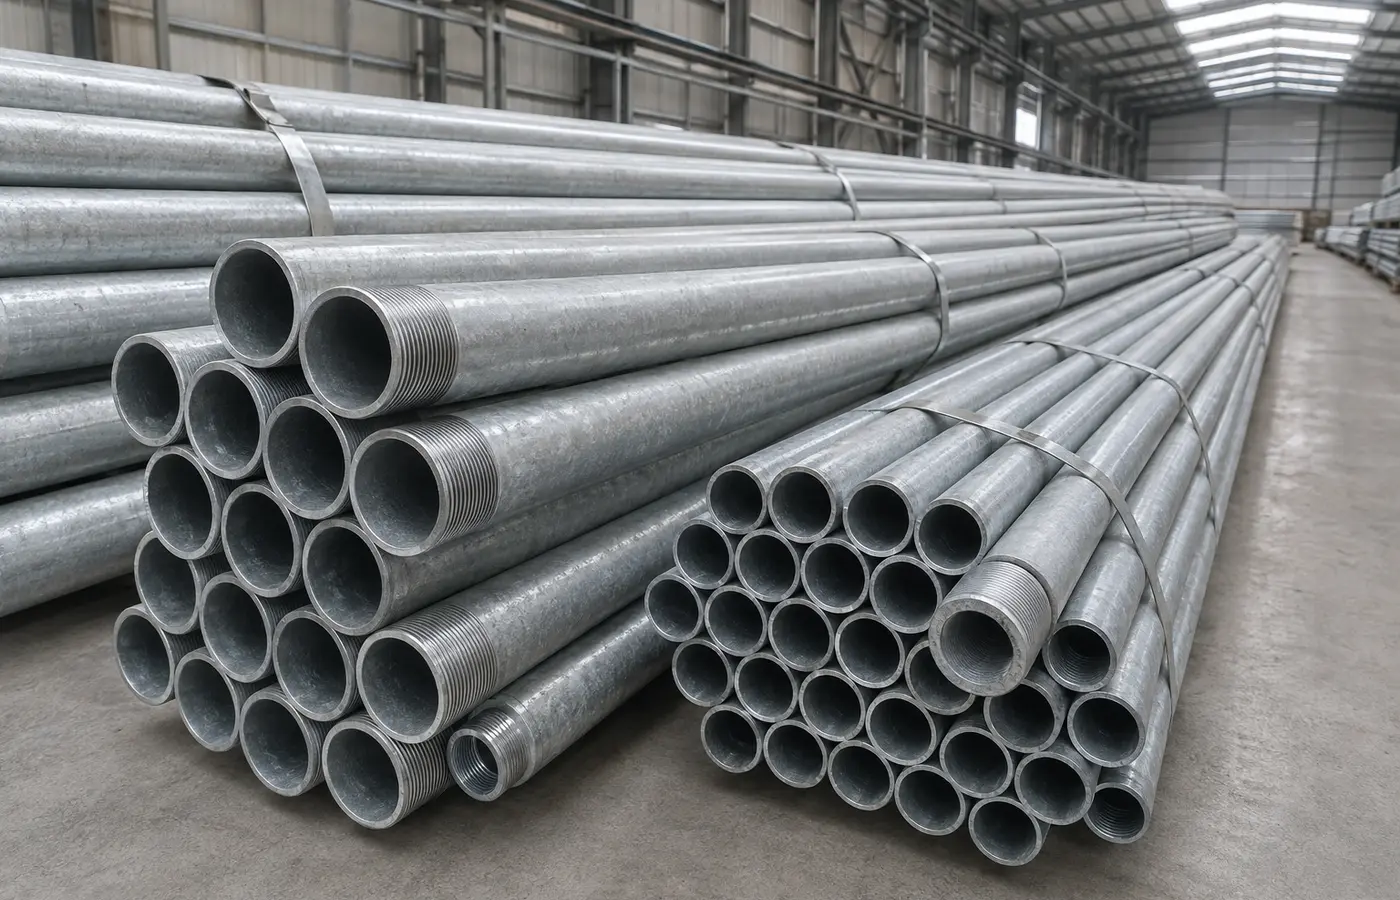
RIDGID nennt Maschinen für schwarze und verzinkte Rohre; dennoch müssen Maschine, Schneidkopf und Backen zu Werkstoff und Abmessung passen. Werkzeug axial ausrichten und die vorgeschriebene Arbeitsfolge befolgen.
Empfohlenes Schneidmittel verwenden und seine Eignung für das Betriebsmedium prüfen. Hände von drehenden Teilen fernhalten und nur im Stillstand reinigen.
Fertiges Gewinde prüfen
Auf ausgerissene, gestufte, gequetschte, schief angesetzte oder unvollständige Gewinde achten. Länge und Konizität nach Gewindesystem mit passender Lehre oder Herstellermethode prüfen.
Schief anlaufende Fittings wieder entfernen. Mehr Dichtmittel oder Kraft repariert kein fehlerhaftes Gewinde und kann das Formstück beschädigen.
Kompatibles Dichtmittel anwenden
PTFE-Band, Dichtfaden und Pasten sind nicht universell geeignet. Werkstoff, Gewinde, Medium, Temperatur und Druck müssen zum Datenblatt passen.
Fitting von Hand ansetzen und mit geeignetem Werkzeug sowie Gegenhalten kontrolliert anziehen. Ohne Herstellerangabe keine Drehzahl oder Drehmomente erfinden.
Beschichtung ausbessern und sicher prüfen
Schneiden und Gewindefertigung legen Stahl frei. Die American Galvanizers Association nennt Zinkstaubfarbe, Zinklot und thermisches Spritzen als anerkannte Reparaturwege; maßgeblich sind Spezifikation und Umgebung.
Autorisierte Personen prüfen die Leitung nach Planung und Vorschrift. Während der Druckprüfung nicht nachziehen; Halterungen, Ausrichtung, Reparatur, Sauberkeit und Prüfergebnis dokumentieren.