Sauberes Aussehen bedeutet nicht schweißfertig
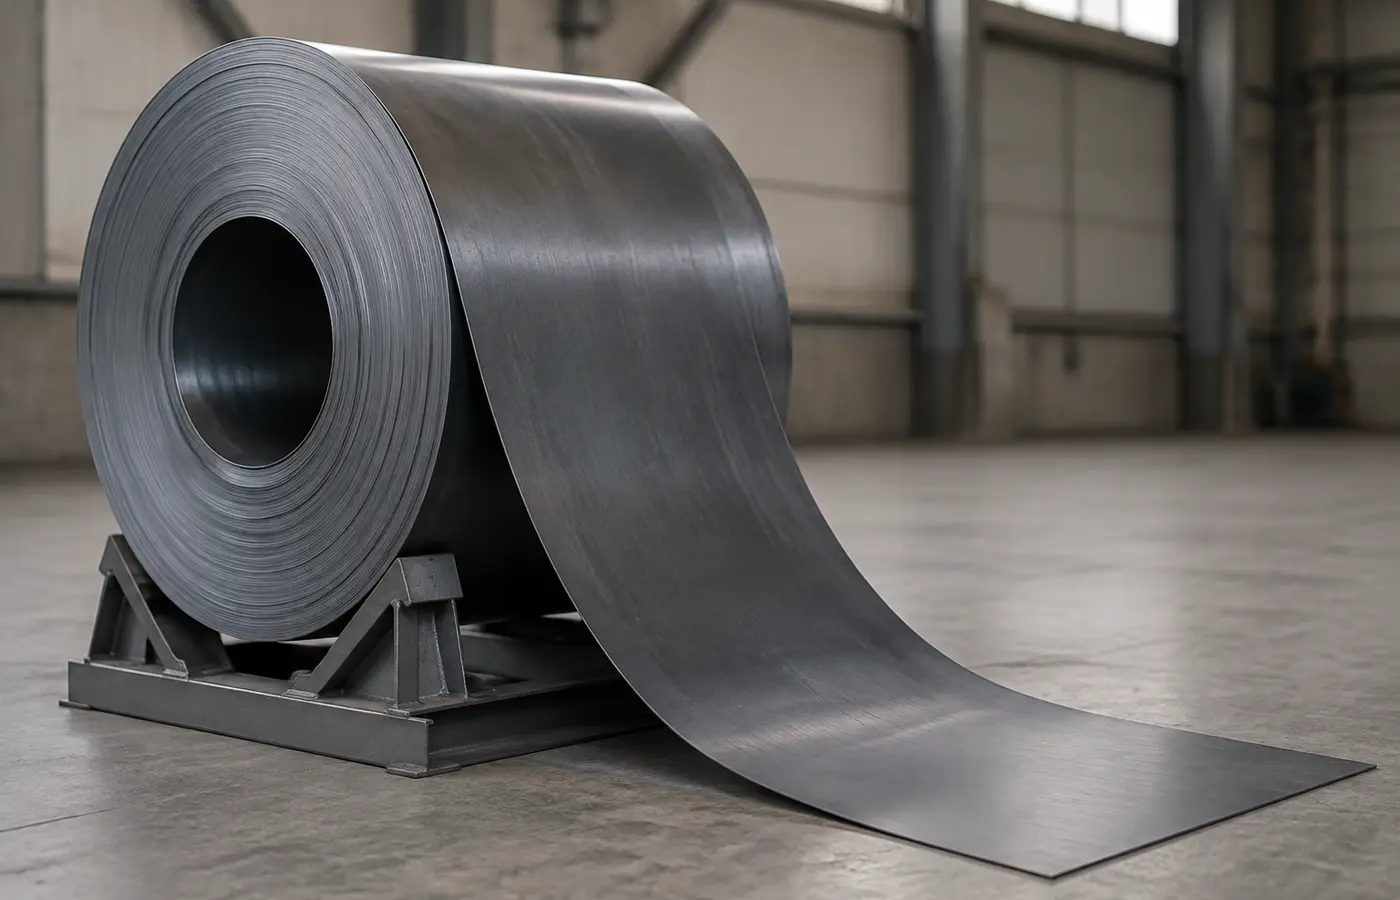
HRP ist warmgewalztes, gebeiztes und häufig zum Schutz vor Flugrost geöltes Blech. Trotz der glatten Optik können Transportöl, Schneidmittel, Fingerabdrücke, Feuchte, leichter Rost und Markierungen an der Fügezone verbleiben. TWI fordert saubere, trockene und von Zunder, starken Oxiden sowie organischen Verunreinigungen freie Flächen.
Werkstoffgüte und Dicke sind anhand der Kennzeichnung zu prüfen. Nahtart, Zusatzwerkstoff, Vorwärmung, Zwischenlagentemperatur und Prüfung müssen aus der freigegebenen Schweißanweisung stammen. Die Bezeichnung HRP allein ersetzt keine Verfahrensanweisung.
Nahtgeometrie vor dem Schleifen festlegen
Stumpf-, Eck-, Überlapp- und T-Verbindungen benötigen unterschiedliche Vorbereitungen. Öffnungswinkel, Steg, Spalt und Nahtmaß sind der Zeichnung oder WPS zu entnehmen. Eine unnötig breite Fase erhöht Schweißgut, Wärmeeintrag und Verzug.
Grat, Schneidschlacke und geschädigte Kanten entfernen, ohne das Blech auszudünnen. Maße, Diagonalen, Ebenheit und Passung vor dem Spannen prüfen. Zu große Spalte dürfen nicht einfach mit zusätzlichem Schweißgut aufgefüllt werden.
Vor der Oxidentfernung entfetten
Öl kann beim Schleifen verteilt und in das Schleifmittel eingetragen werden. Lincoln Electric empfiehlt daher, Fett und Öl zuerst zu entfernen. Ein zugelassenes, chlorfreies und werkstoffverträgliches Reinigungsmittel verwenden, Sicherheitsdatenblatt beachten, lüften und vollständig trocknen lassen.
Gebinde, gebrauchte Tücher und brennbare Abfälle vor dem Lichtbogen entfernen. Unbekannte Lösemittel nicht mischen. Nach der Reinigung saubere Handschuhe verwenden und Druckluft nur einsetzen, wenn sie öl- und wasserfrei ist.
Rost, Beschichtungen und Schneidrückstände gezielt entfernen
Nach dem Entfetten sind Rost, loser Zunder, Farbe, Grundierung, starke Markierungen und Schneidrückstände im erforderlichen Bereich zu beseitigen. TWI nennt Rost, Fett und Schneidöle als mögliche Ursachen für Poren und andere Fehler. Ein schweißbarer Primer darf nur bleiben, wenn Produkt und WPS dies ausdrücklich erlauben.
Saubere, geeignete Scheiben und Bürsten einsetzen. Keine Kerben erzeugen, das Blech nicht ausdünnen und die Fase nicht verändern. Schleifstaub entfernen und bei Bedarf abschließend erneut entfetten. SSAB zählt die Entfernung von Feuchte, Öl, Korrosion und Verunreinigungen zur grundlegenden Schweißhygiene.
Feuchte und Zusatzwerkstoffe gemeinsam beherrschen
Kaltes Blech kann in einer warmen, feuchten Halle unsichtbar kondensieren. Temperaturausgleich abwarten und Trockenheit prüfen. Vorwärmen nur nach Vorgabe der WPS; Öl-, Lack- oder Lösemittelreste dürfen dabei nicht vorhanden sein.
Sauberes Grundmaterial gleicht rostigen Draht oder feuchte Elektroden nicht aus. Zusatzwerkstoffe nach Herstellerangabe lagern und beschädigtes Material sperren. Beim Schutzgasschweißen außerdem Schläuche, Druckminderer, Durchfluss und Zugluft kontrollieren.
Heftpunkte und Passung vor der Fertigungsnaht prüfen
Gereinigte Teile zeitnah fügen. Wurzelspalt, Versatz und Ausrichtung messen; Spannmittel dürfen die Naht nicht erneut verschmutzen. Heftpunkte, die in der Fertignaht verbleiben, benötigen dieselbe Sauberkeit, denselben Zusatz und dieselbe Verfahrensdisziplin. Rissige oder poröse Heftstellen sind zu entfernen.
Schweißfolge und Verzugsbegrenzung planen, ohne das konstruktiv festgelegte Nahtmaß zu ändern. Nach dem Heften erneut messen. Bei Serienfertigung können Probeteil und festgelegte Prüfungen Vorbereitungs- oder Parameterfehler früh sichtbar machen.
Kurze Abnahmekontrolle vor dem Start
Vor dem Zünden sind Werkstoff, Dicke, Nahtart, Fasenmaße, Wurzelspalt, Ausrichtung, Sauberkeit, Trockenheit, Zusatz und WPS-Nummer gemeinsam zu bestätigen. Die Reinigungsbreite folgt Verfahren und WPS, nicht einem universellen Maß.
Blechcharge, Schneidverfahren, Reiniger, Nahtmaße, Heftfolge und Abweichungen dokumentieren. Ein zuverlässiges Ergebnis entsteht aus richtigem Werkstoff, kontrollierter Geometrie, sauberer trockener Fuge, passendem Zusatz, freigegebenem Verfahren und messbaren Annahmekriterien.